管理員
統計數據
原文網址 林似諭 2018-09-14 14:52:05
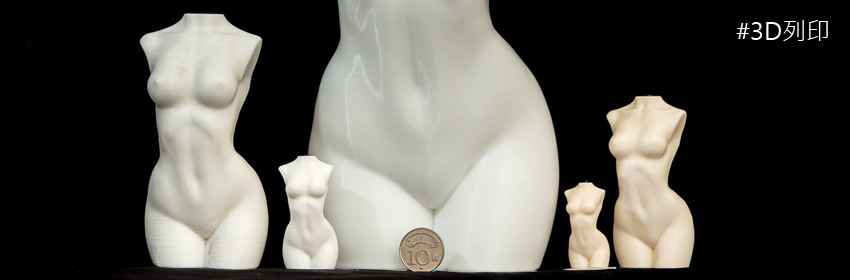
拉鏈線的部份幾乎都落在背面了……
廖新弘 2018-09-14 15:07:23
Cura特產
林似諭 2018-09-14 15:08:35
材料也有關係…等等看另一隻
Brian Moon 2018-09-16 09:55:50
May I know where can I have this file?I only have naked one. Haha.
林似諭 2018-09-16 11:09:39
files
原文網址 林似諭 2018-09-14 09:46:23
這是真的嗎?…痘痘總算消了不少…
許阿瑋 2018-09-14 10:16:26
好猛喔!!!
原文網址 王繼聖 2018-09-13 18:52:43
使用 cura3 切片 但一開始印的時候會先重壓底版後才開始列印,請問有人有相同狀況嗎? 參數只有調到 skirt 其他都沒動
廖世先 2018-09-13 20:46:47
我也是, 而且會擠一坨.
Hawke ChienSheng Liu 2018-09-13 20:48:20
來段影片、Gcode檔開頭
廖世先 2018-09-13 20:50:07
目前不在家, 沒有影片,只有G code; ;FLAVOR:Marlin ;TIME:10127 ;Filament used: 11.0481m ;Layer height: 0.3 ;Generated with Cura_SteamEngine 3.1.0-atom-4 M190 S60 M104 S195 M104 T1 S200 M109 S195 M109 T1 S200 M82 ; absolute extrusion mode G21 ;metric values G90 ;absolute positioning M82 ;set extruder to absolute mode M107 ;start with the fan off G28 ;move XYZ to min endstops G1 Z15.0 F9000 ;move the platform down 15mm T0 G92 E0;zero the extruded length G1 F9000 ;Put printing message on LCD screen M117 Printing... ;LAYER_COUNT:7 ;LAYER:0 M107 G0 F2400 X10.474 Y-38.894 Z0.3 ;TYPE:WALL-INNER G1 F4800 E110 G1 F600 X9.928 Y-38.831 E110.02742 G1 X9.379 Y-38.64 E110.05642 G1 X8.886 Y-38.329 E110.0855 G1 X8.473 Y-37.918 E110.11457 G1 X8.163 Y-37.422 E110.14375 G1 X7.971 Y-36.874 E110.17272 G1 X7.908 Y-36.328 E110.20014
王繼聖 2018-09-13 21:21:19
這裏
Hawke ChienSheng Liu 2018-09-13 21:21:40
G1 F4800 E110 這一行讓機器擠了一大坨
王繼聖 2018-09-13 21:25:23
我也有這一行 G1 F4800 E160
王繼聖 2018-09-13 21:26:04
;FLAVOR:Marlin ;TIME:1544 ;Filament used: 0.80774m ;Layer height: 0.2 ;Generated with Cura_SteamEngine 3.1.0-atom-4 M190 S60 M104 S200 M104 T1 S200 M109 S200 M109 T1 S200 M82 ; absolute extrusion mode G21 ;metric values G90 ;absolute positioning M82 ;set extruder to absolute mode M107 ;start with the fan off G28 ;move XYZ to min endstops G1 Z15.0 F9000 ;move the platform down 15mm T0 G92 E0;zero the extruded length G1 F9000 ;Put printing message on LCD screen M117 Printing... ;LAYER_COUNT:50 ;LAYER:0 M107 G0 F2400 X13.584 Y6.284 Z0.3 ;TYPE:SKIRT G1 F4800 E160 G1 F600 X12.744 Y7.85 E160.08866 G1 X12.255 Y8.595 E160.13312 G1 X11.149 Y9.989 E160.2219 G1 X10.69 Y10.492 E160.25587 G1 X10.028 Y11.126 E160.3016
Hawke ChienSheng Liu 2018-09-13 21:29:49
我猜你設定了換料時要退回160mm 爬文一下吧,CURA3版要用在二進一出,有些東西要改。建議先換成3.4.1版,有些設定可以用。
廖世先 2018-09-13 21:43:06
不知王兄設定如何, 但我沒啟動雙料印出.
王繼聖 2018-09-13 21:44:13
這裡關掉 試過ok了
Hawke ChienSheng Liu 2018-09-13 22:04:19
看不出開始印時有任何重壓底板後才開印的指令,有影片嗎?
王繼聖 2018-09-13 22:06:31
我剛上傳那個影片可以開聲音,用看得看不出來
Hawke ChienSheng Liu 2018-09-13 22:08:56
估計是因為AutoLevel做得不靈敏造成的。
王繼聖 2018-09-13 22:40:59
再試試看
原文網址 Billy Huang 2018-09-13 15:27:08
《售》ATOM 2.0 第一次集資購買 《價格》14000 (可議) 《地點》高雄可面交/寄送 《聯絡方式》fb/私訊 《備註》ATOM 2.0 長期在國外工作 買了之後極少用 含全新金屬外殼
Billy Huang 2018-09-15 03:26:34
推
Billy Huang 2018-09-17 20:14:13
降價推~
黃富翔 2018-09-18 20:58:01
請私!
原文網址 謝昆良 2018-09-13 13:29:13
有人知道怎麼樣列印非常薄的薄膜嗎?
厚度0.08mm
施百鴻 2018-09-13 13:32:52
0.08.... 這有挑戰性
林千盛 2018-09-13 13:41:48
印0.1再磨掉0.02
Hawke ChienSheng Liu 2018-09-13 13:43:25
First layer thickness 你設多少?
原文網址 林似諭 2018-09-13 12:42:54
cura3.4.1…總算是能見人了…
Hawke ChienSheng Liu 2018-09-13 13:00:51
Wow....
廖新弘 2018-09-13 13:42:27
神
陳奕廷 2018-09-13 14:03:07
超強
陳亮宇 2018-09-13 15:21:58
lady gaga?
蘇恆誠 2018-09-13 15:42:49
這就真的厲害了, 參數設定上,可以加上擠料柱刮料,刮料效果會更好。
Leon Lin 2018-09-13 15:56:17
好奇,印完後用什麼方法拋光
原文網址 Birk Binnard 2018-09-13 12:32:29
HexBox2
STL files and more info is here:
https://www.thingiverse.com/thing:3097841
https://pinshape.com/items/47258-3d-printed-hexbox2
曾荐宏 2018-09-13 14:40:26
Simiar
原文網址 廖新弘 2018-09-12 21:27:12
劍魚完成了,層高0.1,速度45mm/s,印的不好地方就是拆除支撐的表面,全部用s3d切片,用快乾黏著
Yu Yam Shen 2018-09-12 23:50:17
印的很漂亮
原文網址 Chen Zimook 2018-09-11 00:44:26
想請問 有沒大神在高雄 會使用ATOM雙料列印 能帶點教學的......
施百鴻 2018-09-11 00:57:58
雙料套件買一年都沒碰過
廖新弘 2018-09-11 08:08:11
社團有很多文章可以參考,請問你有爬一下文做一下功課嗎
Hawke ChienSheng Liu 2018-09-11 10:04:14
入門的,先從這裡開始: https://atom3dp.squarespace.com/cura-dual-tw/
Chen Zimook 2018-09-11 10:56:13
ㄟ.....基本上 我是幫人問的 = = 是希望能夠現場教學的那種.......老師 有鐘點費的 XD
ATOM 3D Printers 2018-09-11 11:22:19
Chen Zimook 高雄可以找 Maker Wisdom 智觀文創 喔
原文網址 Hawke ChienSheng Liu 2018-09-10 12:04:10
這是軟料⋯⋯軟軟的PVA。 黑魔法模式,所以無法確認回抽是否會造成擠料機災難。 心得: 1. 溫度不要太高,200度以上容易有爆音 2. 速度不要太慢,太慢亦有爆音機會 3. 有爆音的話,接合力會下降很多 4. 總之,印出來愈透明無泡愈好。
Tk Leung 2018-09-10 12:19:50
其實乾燥的pva 並不算軟。只是一暴露於空氣不到一小時就會吸水軟了。把PVA 放在70~80度熱床上放3~4小時可回復乾燥。
謝昆良 2018-09-10 12:53:11
可以請教列印溫度 速度?
謝昆良 2018-09-10 12:53:19
還有您使用線材的廠牌
討論主題
發文排行榜
回文排行榜
熱門關鍵字