管理員
統計數據
原文網址 林似諭 2017-01-09 17:32:45
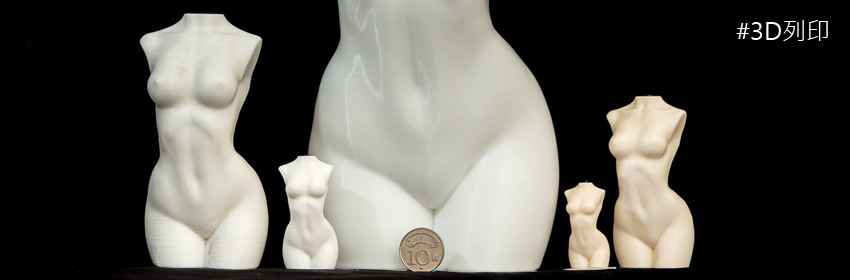
才學疏淺.......附上參數(大部份都是原廠的設定除了初始層厚我改掉)及圖片
Charlie Ting 2017-01-09 17:37:26
哇~~~這圖能分享嗎?
林似諭 2017-01-09 17:38:20
可!私,但檔案很大!不如丟gcode給您!
Odinson Thor 2017-01-09 17:41:31
好棒阿~~
Adrian Li 2017-01-09 17:43:05
請問以前2.0單頭噴嘴的設定參數跟這個有分別嗎?以前買了現在才剛開始想用。。。
林似諭 2017-01-09 17:50:03
設定可以通用,但檔案可能載沒穿“衣服“的!這件衣服是我自己加的!
Estima Lin 2017-01-10 01:13:31
我想要CURA 15.04.6中文化檔… 不過這衣服好薄喔?都激突了…
陳維德 2017-01-10 15:19:49
中文的網路上找就有可以下語系檔
林似諭 2017-01-10 16:58:47
從新印了一個..........擠料塔的部份,比原廠的小一點,速度設定在35,溫度210、壁厚0.8,其餘細項就全照官網設定!
林似諭 2017-01-10 17:54:47
原文網址 Shih Han Hsu 2017-01-09 10:32:08
請問各位,昨天在做升級的時候 ,裝最後到機電測試 發現噴頭無法加熱,熱敏電阻顯示都是常溫。 因此又拆下來做AB Test,發現舊噴頭是可以加溫的。 所以就直接拆下來測通,發現似乎是斷路(1) 對比舊噴頭是0的結果,請問我是拿到噴頭王了嗎QQ
黃俊傑 2017-01-09 10:40:41
寄信到support@atom3dp.com信箱...
Cheng Laung Wu 2017-01-09 10:49:09
我也一樣
謝哲銘 2017-01-09 10:53:04
舊的加熱器能裝到新的嗎? 可以的話先拆來用吧,新的再寄回原廠檢測
林似諭 2017-01-09 11:23:47
我也是
James Lin 2017-01-09 12:22:29
我猜陶瓷加熱器鎖斷了,拆那段噴頭會看到裂掉
Shih Han Hsu 2017-01-09 14:30:08
我是沒拆那邊,只有把鐵氟龍管抽出而已。 看來是本身出廠就有問題了
原文網址 Estima Lin 2017-01-09 07:56:18
雙色輸出比單色超過2倍以上的挑戰... 1. 混色率約15%~5%,0%很難,除非加大洗料長度! 自己畫與切片才能知道問題點(綠白混料約10%左右) 2. 層紋明顯,皮帶張力的調整比單色嚴格! (粉白是單色層紋OK雙色不OK,綠紅是有重調皮帶張力) 3. 小物件其實很難印,而且熱堆積嚴重難控制! 迷你寶貝球:單色輸出再組合優於直接雙色輸出
原文網址 Charlie Ting 2017-01-09 04:55:17
[關於雙色噴頭的使用心得]
終於把工作忙到一個段落,也把雙色噴頭的使用大致找到 SOP 和穩定的用法。
在閱讀以下內容前,不論你是老鳥或菜鳥,建議都先 open your mind,重新檢視列印這件事。因為以我使用 ATOM 約一年半的時間,整個從一開始拿到,到現在的使用觀念,又產生了很多化學變化。
前提說明:
1. 我拿到的噴頭確認是 0.4mm 口徑,不過採用了 Stanley Chen 介紹的 0.3mm 印法(改設定以提升細膩度)。
2. 我是用 KISSlicer 1.5 版,沒有使用換料柱或 wall,而是自己在 Printer G-code 中加入控制換料的語法。
3. 就目前觀察,用換料柱是相對簡單的作法,但可能會有點浪費;用我的方式不一定比較省時省料,但應該有不少機會會比較有效率。
使用雙色噴頭的注意事項:
1. 材料適用溫度 最好這些材料的適用溫度是相當的,不然容易產生一些問題。受潮狀況也不能差太多。能用新料印是最好。
2. 材料染色狀況 這部份建議先看色差,然後再實際檢驗交互出料時的染色狀況,從這點可以估算出換料柱要多大根,或者洗噴頭要洗多久。
3. Seam hiding 全部設為零。Trust me, just do it!
4. Perimeter speed < Loop speed 50%
5. 縫線跟著換料線跑 試著旋轉角度和調整 Seam angle.
6. 開啟 wipe 功能,但不用太長。
7. Destring 距離通常會縮短,考量的點要把不同色視為不同的區塊。回抽的速度放慢,<40。
8. 盡可能都開風扇。 以不同顏色的剖面為準,而不是整個物件剖面。
風險控制:
使用雙色噴頭的難度和成本遠比單色要來得高,因此如何把風險控制作到一個極致,是決定你能開心雙噴,還是一次又一次重來的關鍵。所以風險控制基本上是從頭到尾、由始至終每一項都很重要。
1. 線料供應一定要非常穩定 2. 管線一定要確認順暢 3. 兩色馬達的進料力量也要相當 4. 換料時,應該先擠出舊料→抽回舊料→送入新料→洗噴頭→回抽→繼續列印。這部份的細節很多,也是最難控制的部份。
本次作品(照片後補)
黑白摩艾 材料:極致黑(明燿)、雪白(ATOM原廠) 溫度:180度 速度:Perimeter 15mm, Loops 30, Solid & infill 33.75mm 口徑:0.3mm 壁厚:1.2mm 層厚:0.15mm 填充:Hollow
結論:
雙色或多色列印是非常具有挑戰性的用法,但難度至少比單色列印高上數倍,要注意的事情也非常多,印得出來可能問題不大,印得完美那就要花很多心思了。
以這樣的應用,我想會激勵很多人去作更多的設計,因為花的成本高就不會想隨便亂印;而巧妙的設計也會給人更大的視覺衝擊,最後,不是人人都能挑戰也會變成一道門檻。
在攻克雙色輸出後,再來就是挑戰四色版了,哈哈哈哈!
Charlie Ting 2017-01-09 17:51:15
黑白分明
Charlie Ting 2017-01-09 17:52:07
用料超省!旁邊米粉就是換料時洗噴頭的
MoMo Yang 2017-01-09 19:55:30
我有跟你做一樣的事, 不過我用紙板~~ 你改gcode是手工改嗎? 我是寫了一個程式來改
原文網址 劉柏葳 2017-01-09 01:57:39
一直頓點 讓本體一直一顆一顆的 是啥問題? 困擾很久 ?
劉柏葳 2017-01-09 03:38:03
是阿2.3.0
原文網址 Dan Salvador 2017-01-08 23:39:35
designed by Atom israel team - printed on Atom Printer
Robin Schmidt 2017-01-09 02:35:06
What is it? A drinking bottle?
Dan Salvador 2017-01-11 06:03:48
Edible oil prototype before mass destruction mold manufacturing
原文網址 Dan Salvador 2017-01-08 23:38:26
http://www.thingiverse.com/make:285808
原文網址 Morgan Chang 2017-01-08 23:03:03
Simplify3D profile for Atom 2.5EX 僅供測試,設定內容不保證適用所有人的環境, 風險請自負
原文網址 Morgan Chang 2017-01-08 23:00:18
2.0升級2.5EX 花了一天半,又花了一天把Simplify3D 設定檔搞定.目前成果算是及格, 設定檔的重點如下
1.進料方式參考原廠測試檔, 先手動進到快速接頭, 開始列印時會先測試雙邊擠料, 設定在Scripts->Starting Script
2.使用外牆(Ooze Shield) 代替換料柱, Additions ->Use Ooze Shield Ooze shield Extruder = "All Extruders" Offset from Part = 2.0mm Ooze Shield Outlines = 3 (請自己根據物件大小.斟酌增減) Sidewall Shape = Vertical (請不要設定 Waterfall, 或是Contoured否則最上層可能跑的路徑太短會混色)
3.換色時退料長度/速度, 設定在Advanced -> Tool Change Retraction->Tool change retraction distance , Tool change retraction distance = 90mm 若要修改.請同步修改第1步Starting Script 這一行: G1 F3000 E-90
4.換色時進料 設定在Scripts->Tool Change Script
5. 換色時,進料長度為90-0.5mm, 設定在 Advanced -> Tool Change Retraction->Tool change extra restart distance = -0.5mm 避免流口水
Morgan Chang 2017-01-08 23:10:14
腰部缺一條線, 因為線材掉出線盤被料架卡住了, 雙色列印換色退料次數多, 線材常常亂跑, 不知道有沒有什麼建議?
Jared Lin 2017-01-08 23:27:42
很棒耶~!!
黃永貴 2017-01-08 23:38:42
Cool ~
陳神力 2017-01-08 23:42:14
讚耶!!!
Roy Lo 2017-01-08 23:53:57
太強了, 我剛好需要S3D 的設定檔, 感謝~
Morgan Chang 2017-01-09 00:30:44
若您測試有什麼心得也麻煩告訴我. thanks
Roy Lo 2017-01-09 00:32:08
預熱溫度的code 是不是要加在start code 裡呢?
陳順得 2017-01-09 00:34:00
我的S3D還在調整,用黑白來試,雙色物件跟支撐分料都會有混色的問題....,3.1.1版本的該回抽不回抽也無法解決,開了牆之後,牆跟物件之間就是不回抽,不知道這部分有找到解嗎??
Estima Lin 2017-01-09 00:42:42
印出來好像比CURA好很多耶~ 只是S3D太複雜了,不會設定,又沒免費版…
陳順得 2017-01-09 00:46:21
不用,在溫度設定那邊把預熱完再開始打勾就好~
Morgan Chang 2017-01-09 00:52:15
我也找不到.目前利用第5點. 換色時,進料長度-0.5mm 來降低牽絲,
Morgan Chang 2017-01-09 00:54:03
其實也還好啦, 剛印好感覺只有60分 ,清理完勉強75分
陳順得 2017-01-09 00:54:17
其實目前分色算是不錯了,我設柱邊長20mm,但是考量到可溶支撐要是混進去了,不知道溶解的時候會發生甚麼預期外的事情,還是想徹底弄到黑白分明再上..
陳順得 2017-01-09 09:03:05
試到現在的小結是,預設的換色方式真的太鳥了,應該試著改成原訂換料程序寫去換色那邊,不然熔融的部分實在太多,殘留量是個巨大的變數及障礙。 如上述,接下來測試的方向會從抽換料的殘值開始,先擠多少才會乾淨跟空擠出在哪(這邊看的是操作時間及擠出壓力),然後總會有留的部分,再看牆要設幾層才能把剩餘的洗乾淨。 會這樣想的其中一個原因是,換料牆或柱的擠出壓力似乎太低,因此流量不足以把殘留在神秘空間的料帶出來(低→高)。
Morgan Chang 2017-01-09 09:24:11
你的意思是,希望換色時先擠出產生壓力, 再快速回抽嗎? 這樣會有一個問題要先克服: S3D換色時,是在物件上方進行 舊色回抽+新色進料 ,然後才移到牆上開始清噴嘴
Morgan Chang 2017-01-09 09:24:35
擠出的料會落在物件上
陳順得 2017-01-09 09:29:49
所以在我們寫T[new tool]之前,要先針對T[old tool]做出變化,像是移到某空位快速空擠出然後抹掉,再切去做換料長回抽之類的。 壓力的產生,要在遠離物件的地方,不然除了污染,就是一團亂,甚至硬化之後把物件撞走
Morgan Chang 2017-01-09 09:52:18
沉睡得 對喔, 我用了T[new tool]卻忘了有T[old tool]
Roy Lo 2017-01-09 10:14:32
抄筆記中....
Morgan Chang 2017-01-09 22:22:34
如同 沉睡得 說的, S3D在物件與換料柱或外牆 之間不回抽, S3D論壇上已有好幾人反映,但原廠沒有回應 有人建議Advanced -> Only retract when crossing open space 不勾選, 就可解決, 但代價是多了很多不必要的回抽, 且表面凸點增加 我還沒試過
陳順得 2017-01-09 22:51:31
目前想到丁大那堆廢料山,我改個思考方向,看能不能把牆或柱的flow加大,僅那邊。
Morgan Chang 2017-01-10 00:01:53
用換料柱比起用牆. 後處理的時間少一點, 因為牽絲都集中在同方向,
H-m Lin 2017-01-29 13:07:48
弱弱的詢問一下~如果不使用雙噴功能~單噴~一樣也可以套用此設定檔使用嗎?還是必須把第二個噴頭的部分刪除
黃大丙 2017-01-29 15:46:46
請問一下牆跟換料柱比起來有什麼優點?因我總覺得牆好大,所以都用柱子
黃大丙 2017-01-29 15:49:06
我也弱弱問一下設定檔在那啊?怎麼沒看到
H-m Lin 2017-01-29 15:56:20
社團檔案區內有~~Atom 2.5EX - test.fff
黃大丙 2017-01-29 15:57:14
感謝~~
黃大丙 2017-01-29 15:58:56
我自己作的設定檔是有分單噴雙噴可以套用
H-m Lin 2017-01-29 16:03:15
雙噴還搞不懂該怎麼設定~官方好像都不太熱衷討論切片軟體這部分
黃大丙 2017-01-29 16:08:04
官方感覺對Kisslicer和Cura的支援好一點,我一開始是學Kisslicer也是因為官方有範例
黃大丙 2017-01-29 16:09:44
剛看一下這設定檔應該是雙噴專用的,進料只有雙噴的方式
H-m Lin 2017-01-29 16:10:39
刪掉第二個噴頭設定檔~單噴會有問題嗎??
黃大丙 2017-01-29 16:11:45
不會~其實不刪也可以
黃大丙 2017-01-29 16:12:04
但start gcode可能要自己改一下
H-m Lin 2017-01-29 16:12:17
喔喔~感謝!!~
黃大丙 2017-01-29 16:12:48
只需要單噴的話用官網的2.0設定檔也可以啦
H-m Lin 2017-01-29 16:12:52
看來要好好學學~g-code這部份了
H-m Lin 2017-01-29 16:13:10
明白了~~謝謝!!
Morgan Chang 2017-01-29 17:02:42
我試過幾次後還是改回換料柱了,因爲牆的優點不明顯,而且牽絲比較嚴重
邢鳳言 2017-01-30 03:05:10
牆在沒地方放柱的時候可以派得上用場。
原文網址 陳維德 2017-01-08 16:22:06
今天測試astrobox 連結ATOM 3d print,用起來是很不錯,直接從網頁上去上傳檔案,由astrobox 控制列印,算是還不錯的方式,不用再用sd 卡copy 到主機印,web cam 的部份在看是要連時有點慢,有時會沒畫面是有點小缺點,不是要一直看印的狀況也算還好 現在只要在桌機,用網頁就能傳檔過去印是真的方便不少 還能看要多久才能印完 在外面想要印也是能操作,雲端介面或是把astrobox 網頁用分享器對應實體ip box 沒中文是有點可惜,但雲端介面是有中文,還能切片,不過雲端的部份 我是不會想去用就是了 這要用真的很簡單,只要買RASPBERRY PI 3 的主板,再去astroprint 下載系統裝在micro sd 卡就好了 價格上也算ok 主板加散熱片加變壓器1600 多,或是有2a~2.5a usb 的變壓器就不用再買 micro sd 一張4~8 g 的也不貴 視訊鏡頭之前買的沒在用也算是讓它有點用處XD 接下來等smart Plug 看能不能在網頁上直接控制開關power 能的話在外面是能用,在家中只要內網那就能控制,或是有ssl vpn 在外面連回家也應該也能控制開關才是
陳維德 2017-01-08 16:47:18
這樣算真的不錯用了,能暫停,還能調溫度嗯不錯
陳維德 2017-01-08 18:50:54
可以吧,我是沒暫停過只要print 有能暫停的gcode 就能,我只有試調熱床的溫度是會降,是覺得這個已經用的很不錯了,要在外面用最登入他的雲端可以有帳密沒有登入的話,那最好是用ssl vpn 連回家
蕭傑仁 2017-01-08 19:42:55
atom的神人越來越多了
Io HonGwal 2017-01-09 17:08:37
不能用pi cam?
陳維德 2017-01-09 17:09:58
不知呢我沒買那模組,原本就有usb cam ,不浪費拿來用,看有人在問好像0.10 的版本有正常能用的
討論主題
發文排行榜
回文排行榜
熱門關鍵字