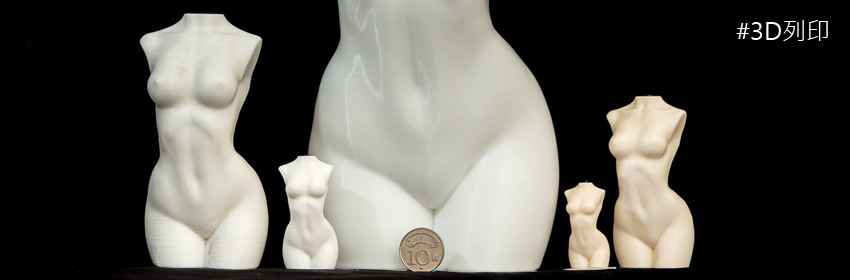
深刻體認噴頭的恆溫真的很重要,左邊的工件200正負10度,右邊的工件200正負1度

 Yih Chiou
2017-02-18 17:32:37
 何玉釧
2017-02-18 17:34:34
 Alison Wu
2017-02-18 17:35:40
修改configuration.h 中的PID_MAX值,原始設定值是255,多次測試後降到90就達成了
 Robin Hsu
2017-02-18 17:37:27
 Vincent LM Yeh
2017-02-18 17:39:15
Alison Wu
2017-02-18 17:41:01
感謝大大提供,其實我已經做過溫度校正了,結果不是很滿意,所以才動PID_MAX參數
 黃大丙
2017-02-18 19:19:16
是環境有風嗎?我好像很少看到溫度波動 (我的在箱子裏)
Alison Wu
2017-02-18 19:23:34
對了忘了說是2.5,原來的3台2.0溫漂都還好,但現在2.5弄好後還是2.5的列印品質比較好(心中OS:好想把舊的2.0全部昇級Mk3噴頭)
Alison Wu
2017-02-18 19:25:17
 Josh Lin
2017-02-18 20:56:54
的確 溫度 會造成 規則的 列印紋路!
前幾天 把列印 溫度 降至 比印官網 50 x 50 Gcode 210度 低了 20度 的 190度,在印第一層 打底時 出現了 明顯的 規則紋路,印完 拿到 顯微鏡下 觀察;
原來 這紋路 是 列印線條 有粗 有細 所造成的!
再 印一次 溫度 改 200度,仔細觀察 第一層 的 紋路,雖有 比較淡 但紋路 仍存在,無意間 瞄到 LCD 溫度 正在 漂移(+- 6度),原來 溫度 漂到 +6度 出料 較多,-6度 出料 變少,紋路 就這樣 出現了!
真相大白!本還懷疑 是不是 擠料路徑 阻力 有規則性 不穩定 所造成的?
再拿之前 50 x 50 試印樣品 (用 官網 Goode 印的,溫度 210度) 來比較,仔細看 紋路 仍有 只是較不明顯 而已!
結論:
1. 噴頭 溫度 的 穩定度 的確 很重要!+- 6度 紋路 就很明顯了!PID 一定要 重調!
2. 雖 噴頭 溫度 提高,紋路 會 較淡!但 仍不如 溫度 穩定 來的 好!
Josh Lin
2017-02-18 21:51:51
對了~~
我的 ATOM 2.5EX 在 側吹 未轉動時 溫漂 在 +-6~7度,但 側吹 開始 轉動(100%) 時 溫漂 反而 在 +-3度 內!
不知為何?
Alison Wu
2017-02-18 21:57:30
您的狀況跟我一樣,開側吹溫漂變的比較少,但紋路還有只是比較不明顯
 Kwok Tony
2017-02-18 22:26:06
Alison Wu
2017-02-18 22:26:35
補充一下,因爲現在天氣較冷,已經很容易翹曲了要我從第二層就開側吹,我覺得有點不治本的感覺
Alison Wu
2017-02-18 22:27:00
 黃俊傑
2017-02-18 22:56:01
小聲說... 應該擴孔就好了阿... 不過要小心手... 沒夾具可以夾!
 Ding Dong Wong
2017-02-18 23:27:30
 昇衛佑駿
2017-02-19 09:33:05
Kwok Tony
2017-02-19 10:08:13
昇衛佑駿
2017-02-19 10:09:55
Thunder 3D......很低價~一公斤300元得料.......
Kwok Tony
2017-02-19 10:14:14
昇衛佑駿
2017-02-19 10:14:40
昇衛佑駿
2017-02-19 10:15:14
Kwok Tony
2017-02-19 10:19:06
昇衛佑駿
2017-02-19 10:20:49
一定~你在香港~一定要找淘得~你搜看看那牌子有沒有
Kwok Tony
2017-02-19 10:28:41
淘的沒有thunder 3d這牌子,我用羽田要用205度,不知是否溫度越低料越好
昇衛佑駿
2017-02-19 10:29:55
這一隻~我是打底用215度~底也很亮很透徹~我是覺得料商供料問題吧~不然在這範圍溫度用下來~都還滿穩定得